
Présent dans les trains, les luminaires, le mobilier urbain ou les véhicules blindés, le profilé aluminium est l'une des solutions les plus polyvalentes de l'industrie. Léger, résistant et entièrement recyclable, il permet d'intégrer des fonctions directement dans sa forme. Voici ce qu'il faut savoir pour bien le choisir et l'intégrer dès la conception de vos pièces.
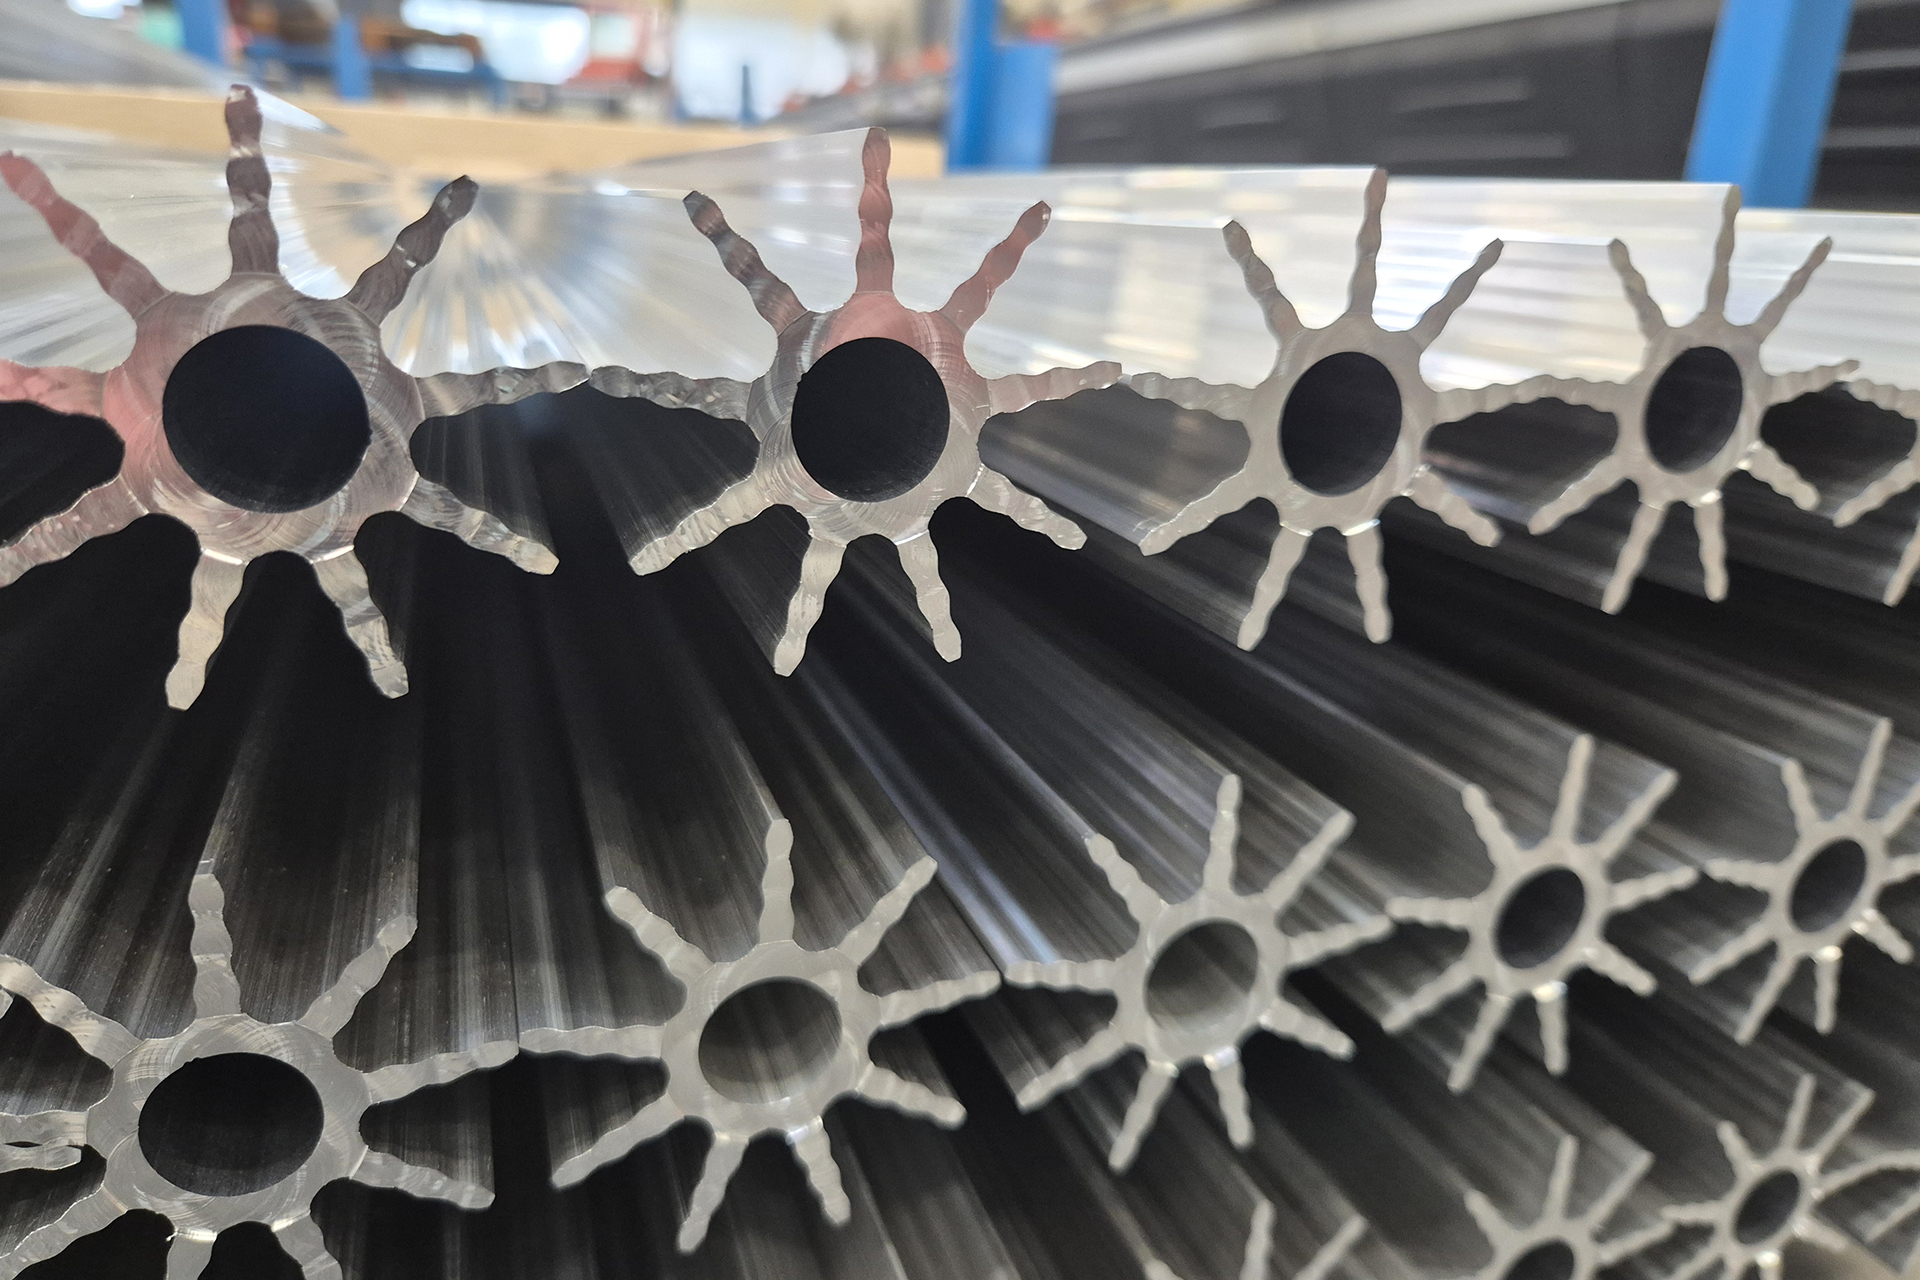
Un profilé aluminium est une barre de section constante obtenue par extrusion : un lingot d'aluminium chauffé est poussé à travers une filière qui lui donne sa forme. Cette forme, appelée section ou profil, peut être simple (tube, cornière, plat) ou très complexe, avec des rainures, des nervures ou des chambres creuses. Une fois extrudé, le profilé est coupé à longueur puis usiné, assemblé ou traité selon l'usage prévu.
On parle aussi de profil aluminium ou de profilé alu extrudé. Dans tous les cas, l'intérêt est le même : obtenir une pièce longue, précise et légère, dont la géométrie est pensée pour sa fonction.
Le profilé aluminium est fabriqué par filage, aussi appelé extrusion. Le procédé se déroule en plusieurs étapes, chez l'extrudeur puis chez l'usineur :
1. Chauffage de la billette : un cylindre d'alliage d'aluminium est porté à environ 450 à 500 °C pour devenir malléable sans fondre.
2. Filage : une presse pousse la billette à travers la filière, qui donne au métal la forme du profil.
3. Refroidissement et étirage : le profilé est refroidi puis étiré pour être parfaitement rectiligne.
4. Découpe et vieillissement : les barres sont coupées puis passent au four pour atteindre leurs caractéristiques mécaniques finales.
5. Usinage et parachèvement : le profilé est débité, percé, fraisé, taraudé ou assemblé pour devenir une pièce prête à monter.
SA2M intervient sur la dernière étape. Nous travaillons main dans la main avec les extrudeurs (voir notre article SA2M et les extrudeurs, une relation gagnant-gagnant) pour transformer le profilé brut en pièce ou en ensemble fini.
On distingue les profilés aluminium selon deux critères : leur origine (standard ou sur mesure) et leur géométrie (plein, creux ou semi-creux).
Type
Description
Exemples d'usage
Profilé standard
Formes de catalogue disponibles chez les extrudeurs, sans outillage spécifique
Tubes, cornières, U, T, plats, bâtis simples
Profilé sur mesure
Section dessinée pour votre pièce, extrudée avec une filière dédiée
Pièces fonctionnelles, carters, rails, profils techniques
Profilé plein
Section sans cavité
Barres, plats, pièces à usiner dans la masse
Profilé creux
Section avec une ou plusieurs chambres fermées
Tubes, longerons, structures légères et rigides
Profilé semi-creux
Section partiellement fermée
Rails, glissières, profils à rainure
Le profilé sur mesure est souvent la meilleure option dès que la pièce doit remplir plusieurs fonctions : la filière est un investissement limité comparé à un moule de fonderie, et elle permet de supprimer des opérations d'usinage ou de soudure.
La grande majorité des profilés aluminium extrudés, environ 95 %, sont fabriqués dans des alliages de la série 6000 (aluminium, magnésium, silicium). Ces alliages répondent à plus de 90 % des besoins mécaniques industriels, tout en restant faciles à extruder, à usiner et à anodiser.
Alliage
Points forts
Usages typiques
6060
Formes complexes, très bel aspect de surface, idéal pour l'anodisation
Éclairage, agencement, bâtiment
6063
Proche du 6060, résistance un peu supérieure
Profils architecturaux, mobilier
6005A
Bon compromis entre résistance et facilité d'extrusion
Structures, ferroviaire, transport
6082
Le plus résistant de la série 6000, bonne usinabilité
Pièces de structure, pièces mécaniques usinées
Le profilé aluminium permet de répondre en même temps aux exigences mécaniques, esthétiques, économiques et environnementales d'un projet. C'est d'autant plus vrai lorsqu'il est intégré dès le début des études, et non en fin de conception.
Les profilés aluminium remplacent de plus en plus de pièces usinées dans la masse. Les véhicules blindés de l'armée de Terre française, par exemple, sont équipés de profilés aluminium usinés à la place de pièces fraisées classiques.
Le prix d'un profilé dépend directement de son poids au mètre linéaire : plus il est léger, moins il coûte cher. Une géométrie bien pensée réduit l'épaisseur des parois tout en garantissant la rigidité, et limite la matière enlevée à l'usinage.
Nervures, renforts, rainures en C ou alvéovis peuvent être intégrés directement dans la section du profilé. Résultat : des sous-ensembles assemblés sans soudure, sans risque de déformation et sans coût annexe. Les surfaces restent régulières, ce qui garantit des peintures plus tendues et plus uniformes. En agencement, cela permet par exemple de créer des linéaires de tablettes parfaitement alignés.
L'extrusion permet des formes arrondies et équilibrées, sans soudure visible grâce aux systèmes de clipsage ou de coulissement. Le designer garde une grande liberté de formes et une parfaite continuité des courbes.
L'aluminium se recycle indéfiniment sans perte de qualité. Choisir un profilé aluminium, c'est réduire l'impact environnemental de votre produit, un critère de plus en plus présent dans les appels d'offres.
Grâce à sa légèreté et à sa bonne résistance à la corrosion, le profilé aluminium couvre la quasi-totalité des champs industriels. Chez SA2M, nous l'usinons notamment pour :
• Le ferroviaire : aménagements intérieurs et pièces soudées, avec la certification EN 15085-2.
• La défense : pièces de structure et sous-ensembles pour véhicules.
• Les systèmes d'éclairage : corps de luminaires et dissipateurs thermiques.
• Le mobilier urbain et la signalétique : structures durables et esthétiques, exposées aux intempéries.
• Le bâtiment : habillages de façades et brise-soleil (voir notre article sur les façades et les brise-soleil).
• L'agencement et la mobilité : linéaires, châssis et structures légères.
Choisissez un profilé standard pour une pièce simple, en petite quantité, sans fonction particulière. Optez pour un profilé sur mesure dès que votre pièce doit intégrer des fonctions (fixations, glissières, renforts), que les volumes justifient une filière ou que vous voulez réduire les opérations d'usinage et de soudure.
Dans le doute, le plus simple est de nous consulter au stade de l'avant-projet : un bon dessin de section fait souvent gagner plus que n'importe quelle optimisation en fin de conception. Découvrez notre offre de profilé aluminium sur mesure.
Spécialiste de l'usinage de profilés aluminium extrudés à Seiches-sur-le-Loir (49), SA2M vous accompagne du profilé brut à l'ensemble prêt à monter :
• fourniture de profilés extrudés, en lien avec nos extrudeurs partenaires ;
• usinage sur centres 3, 4 et 5 axes, en grandes longueurs jusqu'à 12 m ;
• débit et parachèvement ;
• mécano-soudure aluminium : TIG, MIG, soudage FSW et soudure robotisée ;
• montage, stockage et livraison à la demande ;
• certifications ISO 9001 et EN 15085-2.
L'aluminium extrudé est un aluminium mis en forme par filage : une billette chauffée est poussée à travers une filière pour obtenir une barre de section constante, le profilé. Ce procédé permet de produire des formes complexes, légères et précises, en grande longueur.
Tout dépend de la fonction de la pièce. Un profilé standard (tube, cornière, U, T) suffit pour une pièce simple. Dès que la pièce doit intégrer des fixations, des glissières ou des renforts, un profilé aluminium sur mesure est souvent plus avantageux. Le choix de l'alliage et de la finition complète la décision.
Oui, par soudage TIG, MIG ou par friction malaxage (FSW). Mais une section bien conçue permet souvent d'éviter la soudure grâce aux clipsages, aux rainures et aux renforts intégrés, ce qui supprime les risques de déformation.
Les profilés aluminium s'assemblent par vissage, boulonnage, rivetage, collage, clipsage ou soudure. Une section bien conçue intègre directement des rainures ou des alvéovis qui facilitent l'assemblage sans soudure. Découvrez les différents procédés d'assemblage de l'aluminium.
Pour une pièce de structure ou fortement sollicitée, le 6082 ou le 6005A sont les plus adaptés. Pour une pièce à fort enjeu esthétique ou anodisée, le 6060 ou le 6063 sont préférables.
Usinage, soudage, stockage et livraison : parlons de votre besoin.
Nous contacter
