
Choisir entre un usinage 3, 4 ou 5 axes, ce n'est pas choisir la machine la plus sophistiquée : c'est choisir celle qui produira votre pièce au bon prix, avec la bonne précision et le moins de reprises possible. Voici comment faire le bon choix pour vos pièces et vos profilés aluminium.
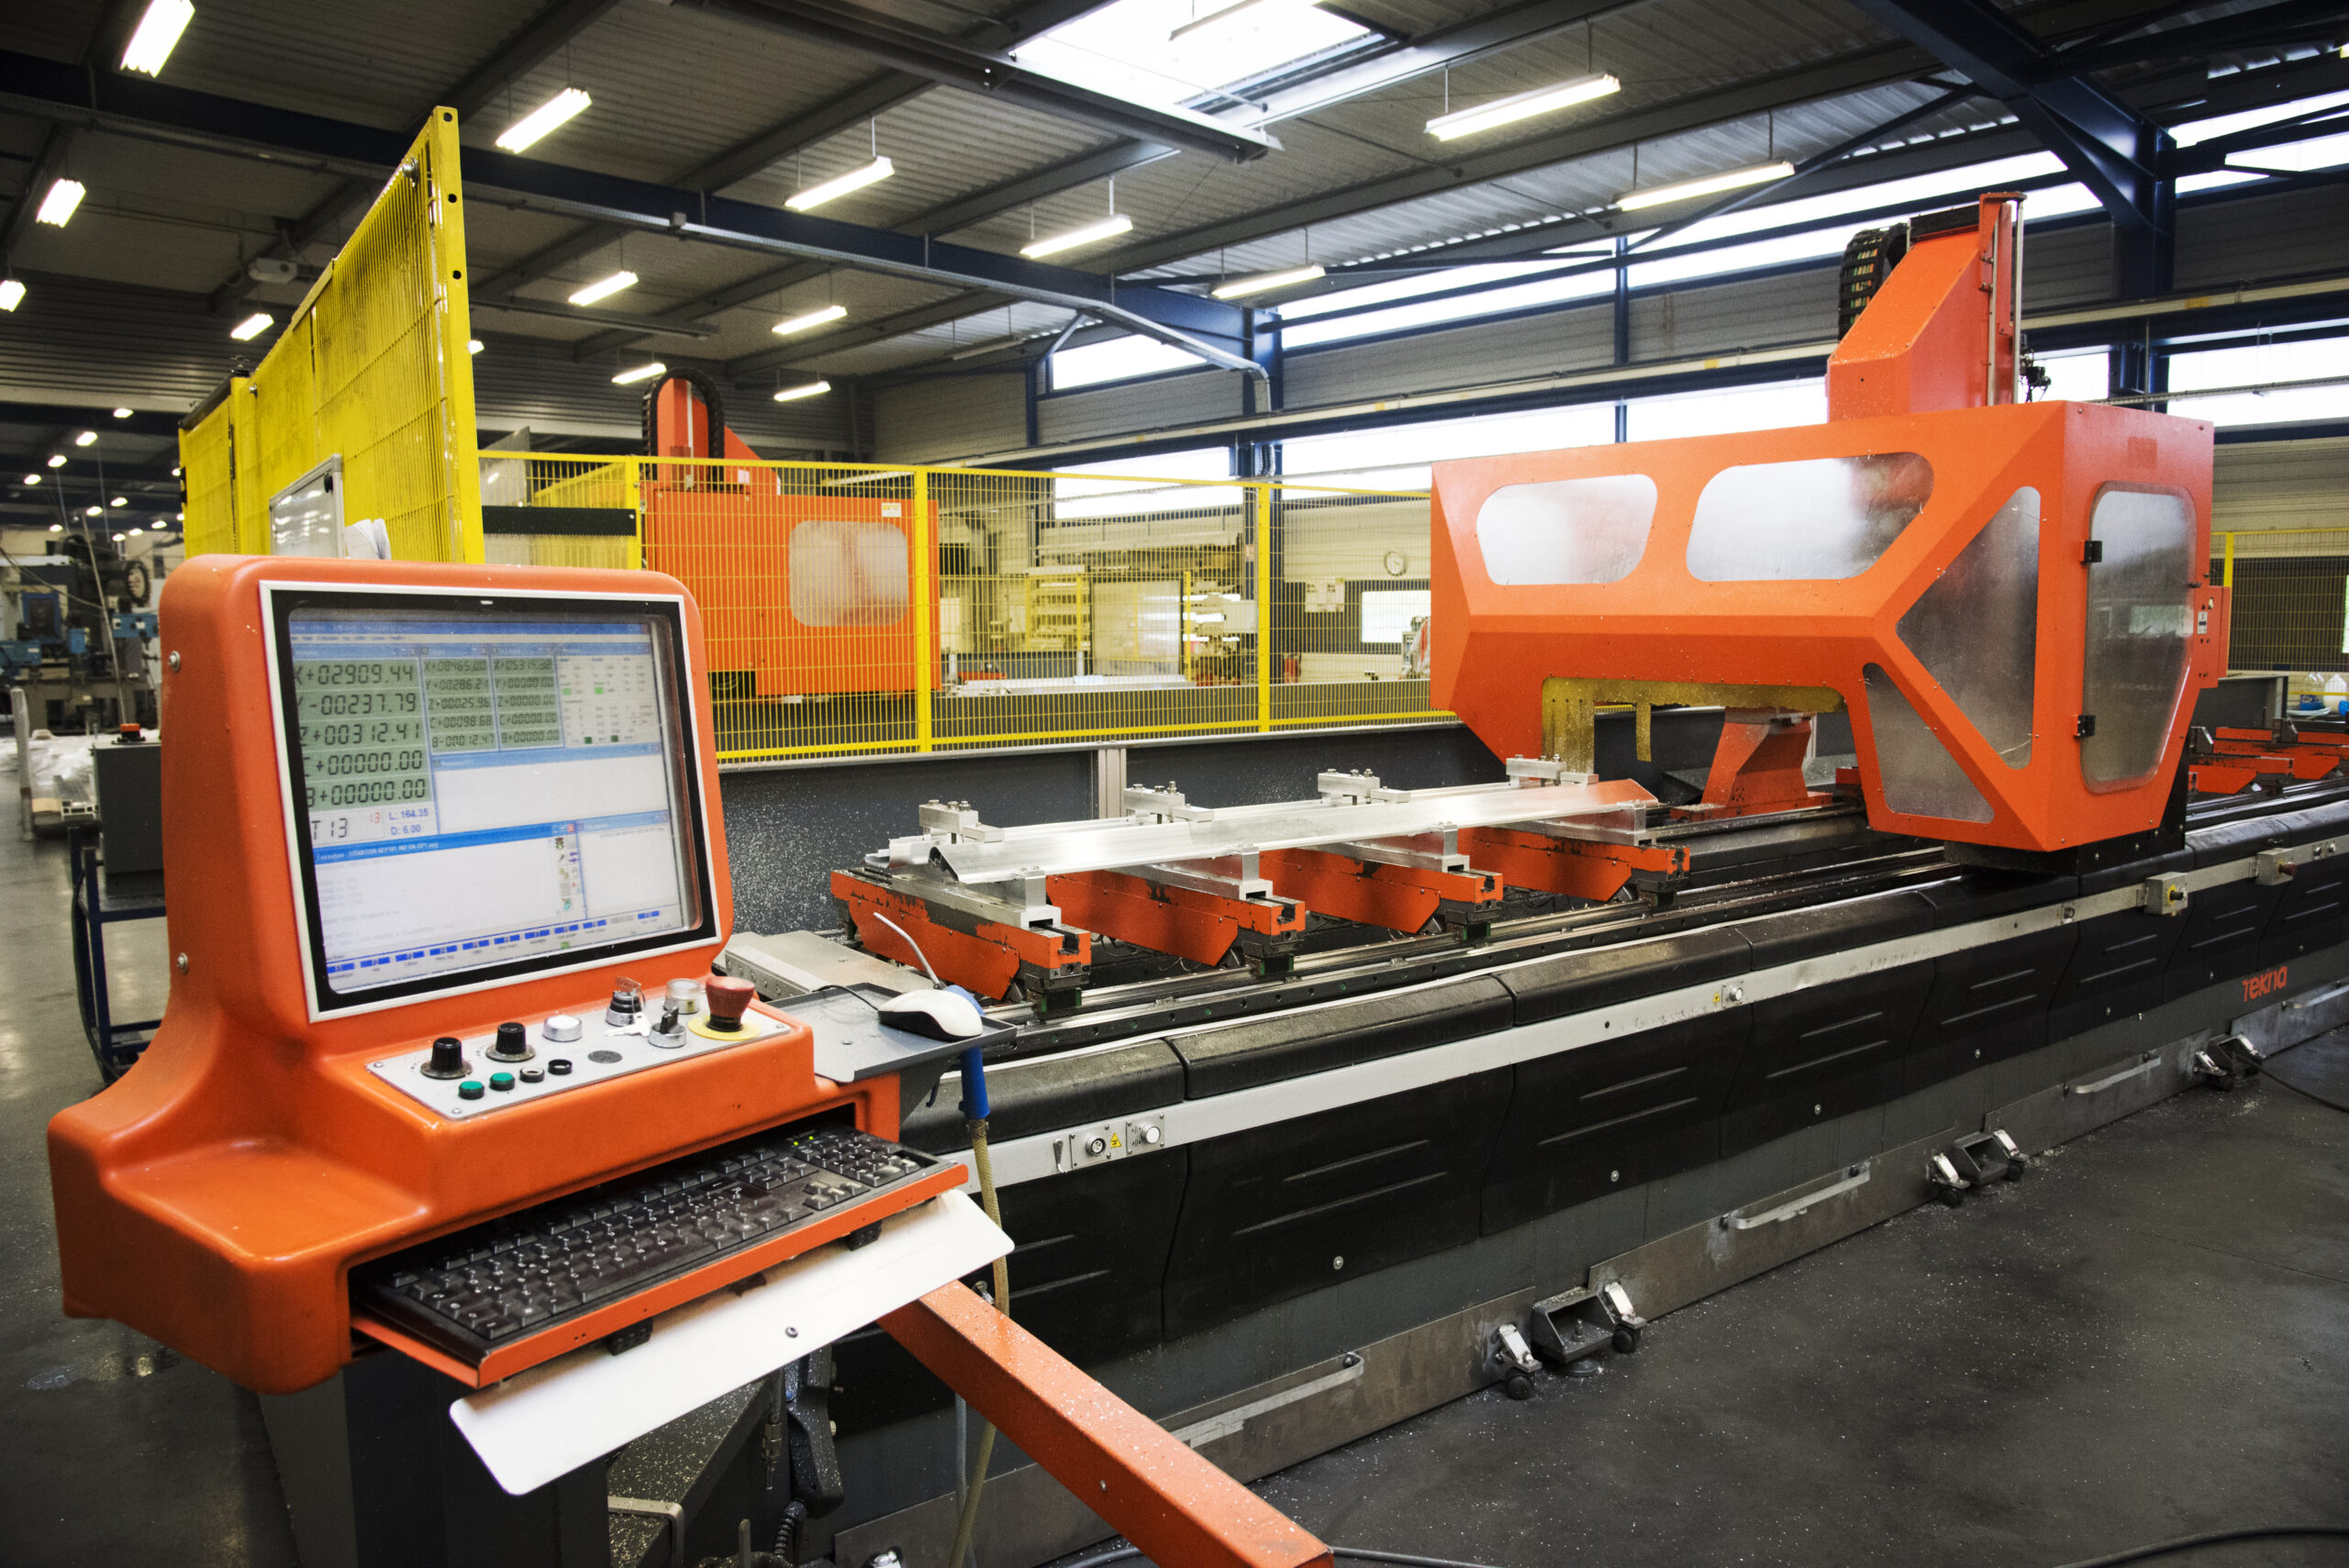
Le nombre d'axes désigne le nombre de mouvements que le centre d'usinage peut combiner pour déplacer l'outil par rapport à la pièce. Plus il y a d'axes, plus l'outil peut atteindre de faces et d'angles sans que l'on ait à démonter et repositionner la pièce.
• 3 axes : l'outil se déplace selon trois directions linéaires, X (longueur), Y (largeur) et Z (hauteur). Il travaille une face à la fois.
• 4 axes : un axe de rotation s'ajoute aux trois axes linéaires. La pièce tourne autour de son axe longitudinal, ce qui permet d'usiner plusieurs faces d'un profilé dans la même prise.
• 5 axes : deux axes de rotation s'ajoutent aux trois axes linéaires. L'outil peut aborder la pièce sous presque n'importe quel angle, pour des perçages inclinés ou des formes complexes.
Les trois technologies ne s'opposent pas : elles se complètent. Le tableau ci-dessous résume ce que chacune apporte.
Critère
3 axes
4 axes
5 axes
Mouvements
3 axes linéaires
3 linéaires + 1 rotation
3 linéaires + 2 rotations
Faces usinées en une prise
Une face
Plusieurs faces autour de l'axe de la pièce
Quasiment toutes les faces et angles
Géométries adaptées
Surfaces planes, poches, perçages droits
Perçages et usinages sur plusieurs faces d'un profilé
Perçages inclinés, surfaces complexes, contre-dépouilles
Nombre de reprises
Élevé si plusieurs faces
Réduit
Minimal
Coût horaire machine
Le plus bas
Intermédiaire
Le plus élevé
Idéal pour
Pièces simples, séries répétitives
Profilés usinés sur plusieurs faces
Pièces techniques, formes complexes
L'usinage 3 axes est la solution la plus économique pour les pièces dont toutes les opérations se font sur une seule face : perçages droits, poches, surfaçages, découpes. Pour une platine, un capot ou un profilé qui ne demande que quelques perçages alignés, il offre le meilleur rapport entre coût et précision.
Sa limite apparaît dès que la pièce doit être usinée sur plusieurs faces : chaque retournement demande un nouveau bridage, donc plus de temps et un risque d'écart entre les faces.
Le 4 axes est souvent le meilleur choix pour les profilés aluminium. Le profilé tourne autour de son axe longitudinal et l'outil usine successivement trois ou quatre faces sans démontage. Les perçages d'une face restent ainsi parfaitement positionnés par rapport à ceux de la face opposée.
C'est la solution idéale pour les rails, les longerons, les montants ou les châssis percés sur plusieurs côtés, en particulier sur les pièces longues où chaque repositionnement coûte cher.
Le 5 axes devient indispensable dès que la pièce comporte des perçages inclinés, des surfaces gauches, des chanfreins orientés ou des formes que l'outil ne peut atteindre en restant vertical. Il permet aussi de réaliser en une seule prise une pièce qui en demanderait trois ou quatre en 3 axes.
Son coût horaire est plus élevé, mais il est souvent compensé par la suppression des reprises, la réduction des montages spécifiques et une meilleure précision globale. Il est particulièrement intéressant pour les prototypes et les petites séries de pièces techniques.
À chaque fois qu'une pièce est démontée puis repositionnée, un petit écart de position peut apparaître. Sur une pièce unitaire, il est souvent négligeable. Sur une série, ces écarts s'additionnent et font dériver les cotes entre les faces.
Réduire le nombre de prises, c'est donc sécuriser la répétabilité de la série autant que la précision de la pièce. C'est pourquoi le bon choix de machine se fait toujours en regardant la pièce dans son ensemble, et pas seulement l'opération la plus difficile.
Usiner un profilé aluminium ne se résume pas à usiner un bloc de métal. Trois points demandent une vraie expertise :
• Les grandes longueurs : un profilé de plusieurs mètres doit être maintenu sur toute sa longueur pour éviter la flèche et les vibrations, avec des bridages adaptés.
• Les parois minces : les efforts de coupe doivent être maîtrisés pour ne pas déformer la section, surtout sur les profilés creux.
• L'usinage à grande vitesse (UGV) : l'aluminium se prête à des vitesses de coupe élevées, qui réduisent les temps de cycle et donnent un meilleur état de surface, à condition d'avoir des machines et des outils adaptés.
Le contrôle est tout aussi important : mesurer une pièce de plusieurs mètres demande des moyens spécifiques, comme un bras de mesure tridimensionnel.
Pour orienter le choix, posez-vous ces six questions :
1. Combien de faces de la pièce doivent être usinées ?
2. Les perçages et usinages sont-ils tous perpendiculaires aux faces, ou certains sont-ils inclinés ?
3. Quelle est la longueur de la pièce ?
4. Quelles cotes sont critiques, en particulier entre deux faces différentes ?
5. Quelles sont les quantités : prototype, petite série ou production régulière ?
6. Quel est l'objectif de coût à la pièce ?
En pratique, vous n'avez pas à trancher seul : c'est le rôle du bureau méthodes de votre sous-traitant. À partir de vos plans, il détermine la gamme d'usinage la plus efficace et peut proposer de petits ajustements de conception pour simplifier la fabrication sans modifier la fonction de la pièce.
SA2M dispose d'un parc de centres d'usinage CNC 3, 4 et 5 axes dédiés aux profilés aluminium extrudés. Nous choisissons pour chaque pièce la machine et la gamme qui garantissent la précision demandée au meilleur coût :
• usinage de profilés jusqu'à 12 m de long ;
• usinage à grande vitesse (UGV) pour des temps de cycle réduits et un bel état de surface ;
• du prototype unitaire aux grandes séries de plus de 10 000 pièces ;
• alliages 6060, 6063, 6061, 6082 et 7075 ;
• bureau méthodes sous Solidworks, à partir de vos plans et fichiers DXF ;
• contrôle des pièces de grande longueur au bras Faro ;
• certifications ISO 9001 et EN 15085-2.
Découvrez notre offre d'usinage de profilés aluminium, notre prestation d'usinage seul et, si vous partez de la matière, notre article Qu'est-ce qu'un profilé aluminium ?
Les trois premiers axes sont linéaires : X (longueur), Y (largeur) et Z (hauteur). Les deux derniers sont des axes de rotation, généralement notés A, B ou C, qui font pivoter la pièce ou la tête de la machine. Ensemble, ils permettent à l'outil d'aborder la pièce sous presque tous les angles.
En 5 axes continu, les cinq axes bougent en même temps pendant la coupe, ce qui permet d'usiner des surfaces complexes. En 5 axes positionné, aussi appelé 3+2, les deux axes de rotation orientent d'abord la pièce, puis l'usinage se fait sur les trois axes linéaires. Le 5 axes positionné suffit pour la plupart des perçages inclinés et des faces orientées.
Son coût horaire est plus élevé, mais le prix de la pièce ne l'est pas forcément. En supprimant des reprises et des montages, le 5 axes peut revenir moins cher qu'un usinage 3 axes en plusieurs prises, surtout sur les pièces complexes.
Oui. SA2M usine des profilés aluminium jusqu'à 12 m de long, avec des moyens de bridage et de contrôle adaptés aux grandes longueurs.
Vos plans, vos fichiers DXF ou 3D, l'alliage souhaité et les quantités estimées. Avec ces éléments, notre bureau méthodes analyse la faisabilité et vous propose la solution la plus adaptée.
Usinage, soudage, stockage et livraison : parlons de votre besoin.
Nous contacter
