
Pour assembler des profilés aluminium, quatre grandes familles de méthodes existent : le boulonnage, le rivetage, le collage et la soudure. Aucune n'est meilleure dans l'absolu. Le bon choix dépend des efforts que la structure doit supporter, de son besoin d'étanchéité, de la nécessité de la démonter et des quantités à produire. Voici comment comparer ces méthodes et choisir celle qui convient à votre projet.
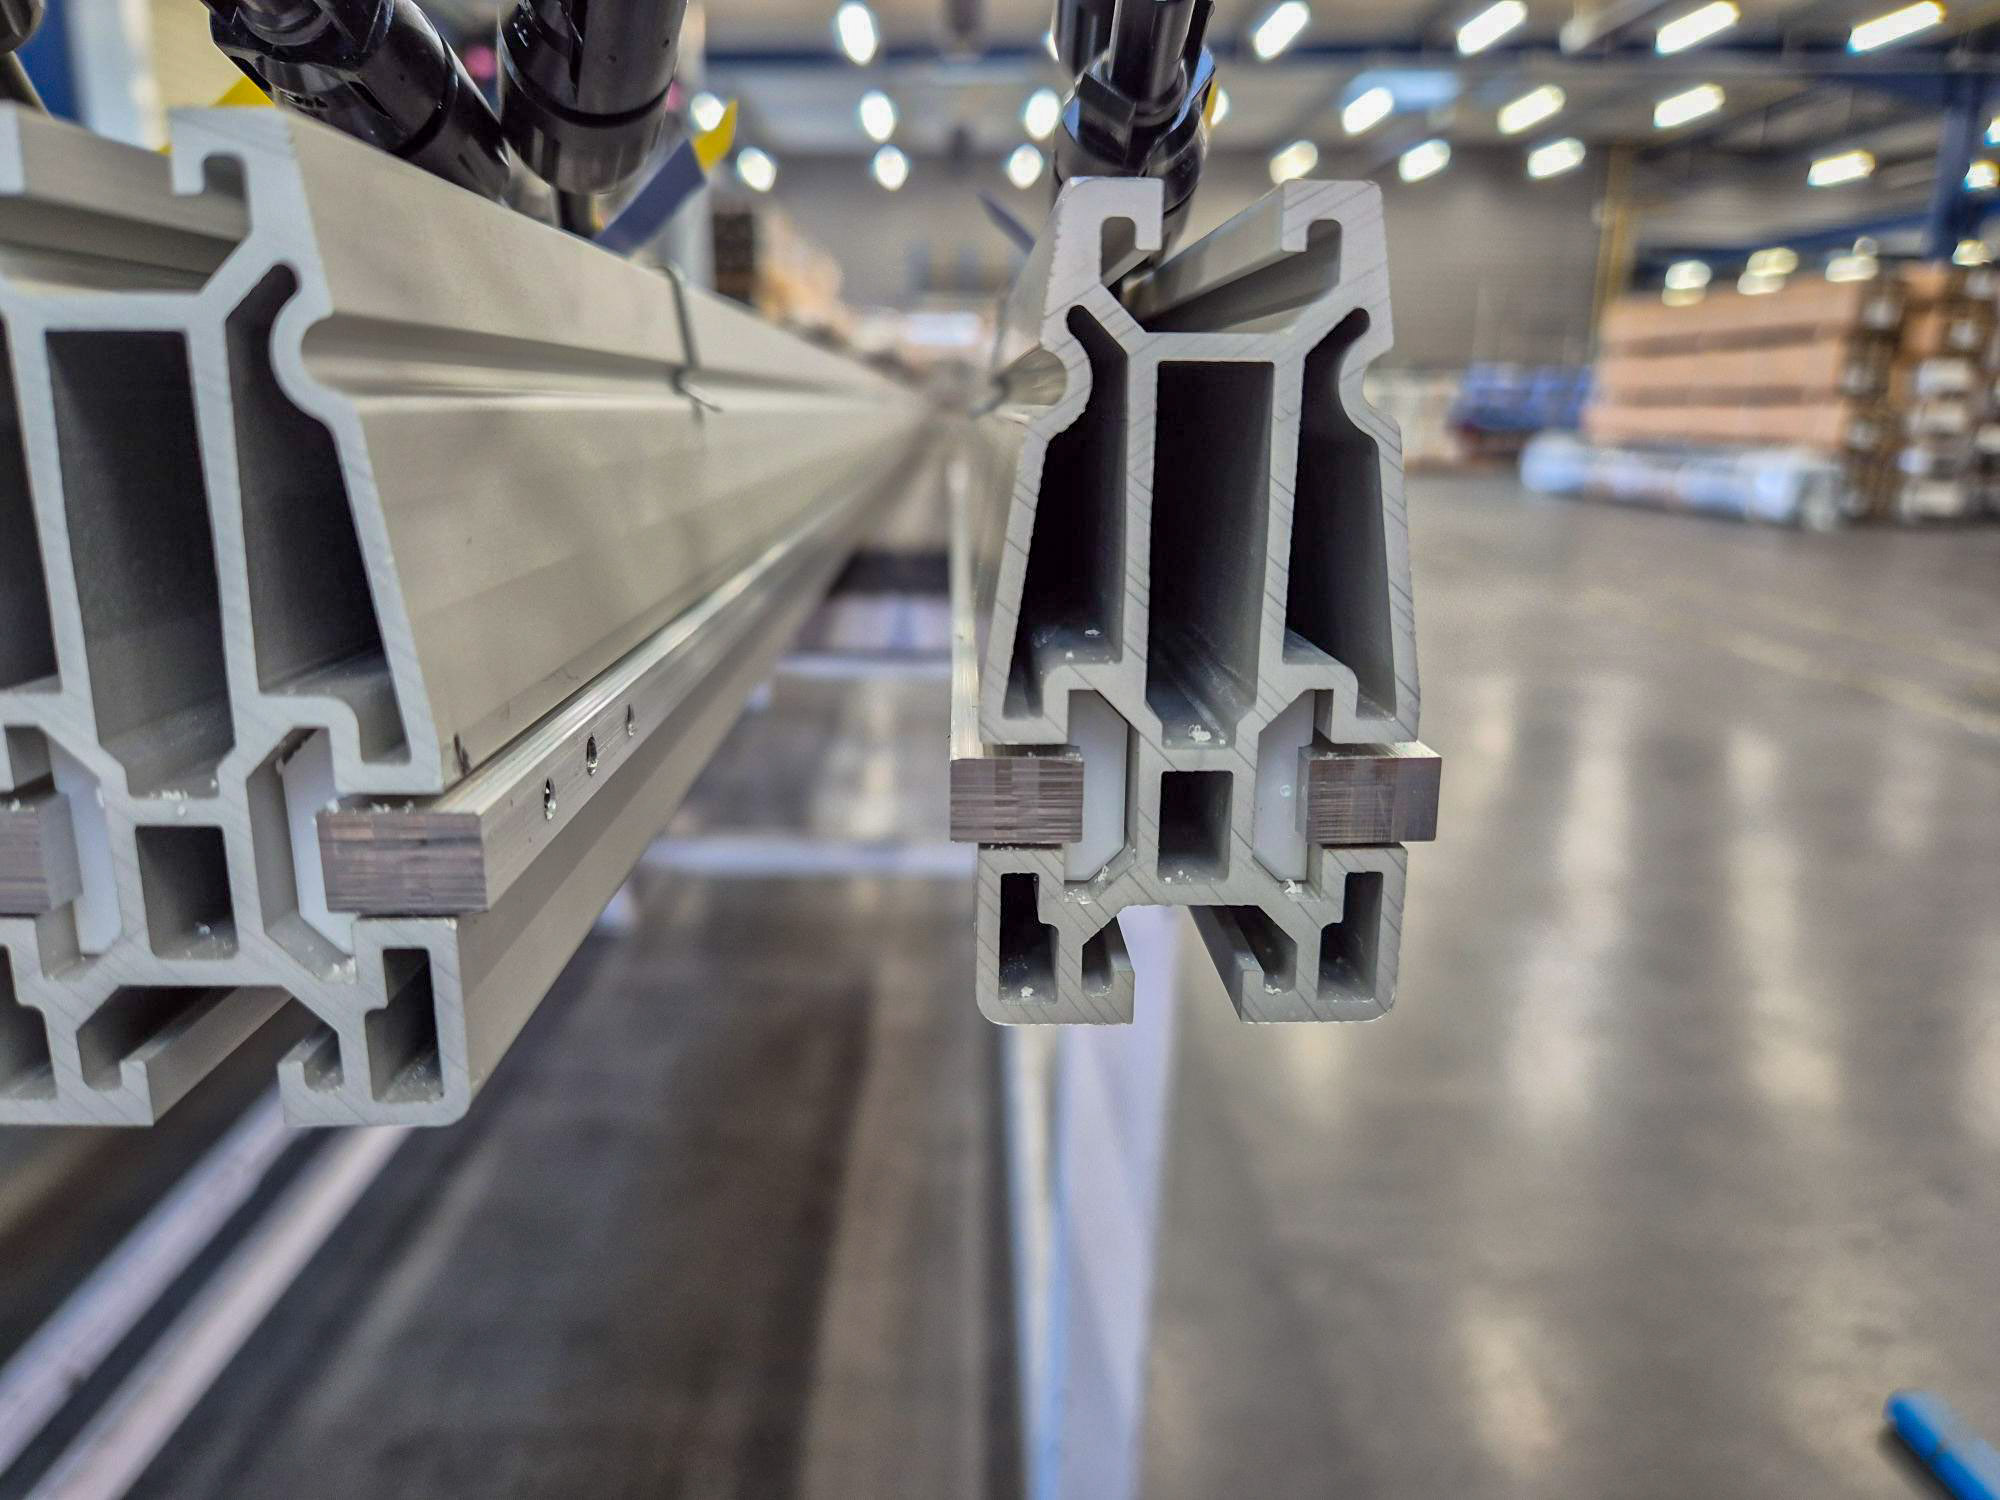
On distingue deux grandes approches : les assemblages mécaniques, qui gardent les pièces distinctes, et les assemblages permanents, qui les lient définitivement.
• Le boulonnage et le vissage : les profilés sont reliés par des vis, des boulons ou des équerres. L'assemblage reste démontable.
• Le rivetage : un rivet déformé à froid serre les pièces entre elles. Rapide, il résiste bien aux vibrations.
• Le collage : une colle structurale répartit les efforts sur toute la surface de contact, sans perçage ni chauffe.
• La soudure : les profilés sont fusionnés (TIG, MIG) ou malaxés à l'état solide (FSW) pour former une seule pièce.
Les profilés rainurés assemblés par connecteurs, très utilisés pour les bâtis et les postes de travail, relèvent de la première famille : c'est une forme de vissage standardisé.
Le tableau ci-dessous résume les points forts et les limites de chaque méthode pour une structure en profilés aluminium.
Critère
Boulonnage / vissage
Rivetage
Collage
Soudure
Résistance mécanique
Bonne, localisée aux points de fixation
Bonne, très bonne tenue aux vibrations
Bonne si la surface collée est suffisante
La plus élevée
Étanchéité
Faible sans joint
Moyenne
Bonne
Très bonne
Démontage
Oui, autant de fois que nécessaire
Non (perçage du rivet)
Non
Non
Déformation thermique
Aucune
Aucune
Aucune
Possible, à maîtriser (faible en FSW)
Aspect
Fixations visibles
Têtes de rivets visibles
Invisible
Cordon visible, reprise possible
Usinage préalable
Perçages, taraudages
Perçages
Préparation des surfaces
Préparation des bords
Idéal pour
Bâtis, structures modulaires, maintenance
Carters, caissons, tôles sur cadre
Panneaux, pièces d'aspect, matériaux différents
Châssis, structures porteuses, pièces étanches
Le boulonnage est la méthode la plus souple. Il permet de démonter la structure pour la maintenance, de la faire évoluer ou de la transporter en pièces détachées. Il ne chauffe pas le métal et ne modifie donc pas ses caractéristiques.
Sa principale exigence porte sur la préparation : chaque fixation demande un perçage ou un taraudage précis. L'aluminium étant un métal tendre, un taraudage directement dans le profilé supporte mal les démontages répétés. Pour les fixations sollicitées, on utilise des inserts filetés ou des écrous à sertir. Il faut aussi choisir une visserie compatible, en inox ou en aluminium, pour éviter la corrosion entre deux métaux différents.
Le rivetage assemble les pièces en quelques secondes, sans chauffe, et tient très bien dans un environnement soumis aux vibrations : véhicules, équipements ferroviaires, machines. Les rivets aveugles permettent de travailler d'un seul côté de la pièce, ce qui est pratique sur les profilés creux.
En contrepartie, l'assemblage n'est pas démontable sans perçage du rivet, et les têtes restent visibles. Le rivetage convient particulièrement à la fixation de tôles ou de panneaux sur un cadre en profilés.
Le collage structural répartit les efforts sur toute la surface collée au lieu de les concentrer en quelques points. Il ne déforme pas les profilés, laisse une finition parfaitement lisse et permet d'assembler l'aluminium avec d'autres matériaux, comme le verre, le composite ou l'acier.
Sa réussite dépend de la préparation des surfaces et des conditions de polymérisation. Il est moins adapté aux structures très chargées ou exposées à de fortes températures. Pour le détail des colles et des autres techniques sans soudure, consultez notre page sur les procédés d'assemblage de l'aluminium.
Souder des profilés aluminium crée une pièce monobloc, étanche, sans élément rapporté. C'est la solution de référence pour les châssis, les structures porteuses et les pièces qui doivent rester étanches. Plusieurs procédés coexistent :
• Le TIG : précis et soigné, il est adapté aux pièces techniques et aux cordons visibles.
• Le MIG : plus rapide, il convient aux séries et aux pièces de plus forte épaisseur.
• La soudure robotisée : elle garantit des cordons identiques d'une pièce à l'autre sur les séries répétitives.
• Le FSW (soudage par friction malaxage) : il assemble l'aluminium sans le faire fondre, sans métal d'apport et avec très peu de déformation. Idéal pour les joints longs.
La soudure de l'aluminium demande un vrai savoir-faire : le métal conduit très vite la chaleur, se déforme facilement et se couvre d'une couche d'oxyde qu'il faut maîtriser. Le choix d'un atelier spécialisé et certifié fait toute la différence sur la qualité finale.
Les profilés rainurés se montent avec des équerres, des écrous et des connecteurs standard, souvent sans aucun usinage. Cette solution est très pratique pour un bâti, une protection de machine ou un poste de travail, surtout en pièce unique.
Elle trouve ses limites dès que la structure doit être légère, compacte, étanche, ou produite en série à un coût maîtrisé. Un profilé sur mesure, usiné puis soudé ou riveté, devient alors plus économique et plus performant qu'un assemblage de composants catalogue.
Pour orienter le choix, posez-vous ces six questions :
1. Quels efforts la structure doit-elle supporter : charge statique, vibrations, chocs ?
2. Doit-elle être démontée pour la maintenance, le transport ou une évolution future ?
3. Doit-elle être étanche à l'eau, à l'air ou à la poussière ?
4. Les assemblages seront-ils visibles sur le produit fini ?
5. Faut-il assembler l'aluminium avec un autre matériau ?
6. Quelles sont les quantités : prototype, petite série ou production régulière ?
Dans beaucoup de projets, la meilleure réponse combine plusieurs méthodes : un châssis soudé pour la rigidité, des panneaux rivetés ou collés pour l'habillage, et quelques fixations boulonnées pour les éléments à démonter.
La méthode d'assemblage influence directement l'usinage des profilés : perçages et taraudages pour le boulonnage, préparation des bords pour la soudure, surfaces de contact pour le collage. Définir l'assemblage dès les plans évite des reprises coûteuses et garantit que les pièces s'emboîtent du premier coup.
Confier l'usinage et l'assemblage au même partenaire présente un autre avantage : les tolérances sont pensées pour l'ensemble, et non pièce par pièce. Vous recevez une structure contrôlée, prête à intégrer, au lieu de gérer plusieurs fournisseurs et leurs interfaces.
SA2M réunit sur un même site l'usinage, la soudure et le montage de vos profilés aluminium. Nous choisissons avec vous la méthode d'assemblage la plus adaptée à votre pièce, puis nous la réalisons :
• usinage des profilés sur centres CNC 3, 4 et 5 axes, jusqu'à 12 m de long ;
• soudure TIG et MIG par des soudeurs spécialisés aluminium ;
• cellule de soudure robotisée pour la répétabilité en série ;
• soudage FSW par friction malaxage ;
• montage de sous-ensembles livrés prêts à intégrer sur votre ligne ;
• stockage et livraison à la demande ;
• certifications ISO 9001 et EN 15085-2 (soudage ferroviaire).
VOLTIRIS est une start-up suisse qui équipe les serres en verre de modules solaires à couleur optimisée, compatibles avec la culture. Elle permet aux serristes de produire leur propre électricité renouvelable et de mieux maîtriser leurs coûts énergétiques.
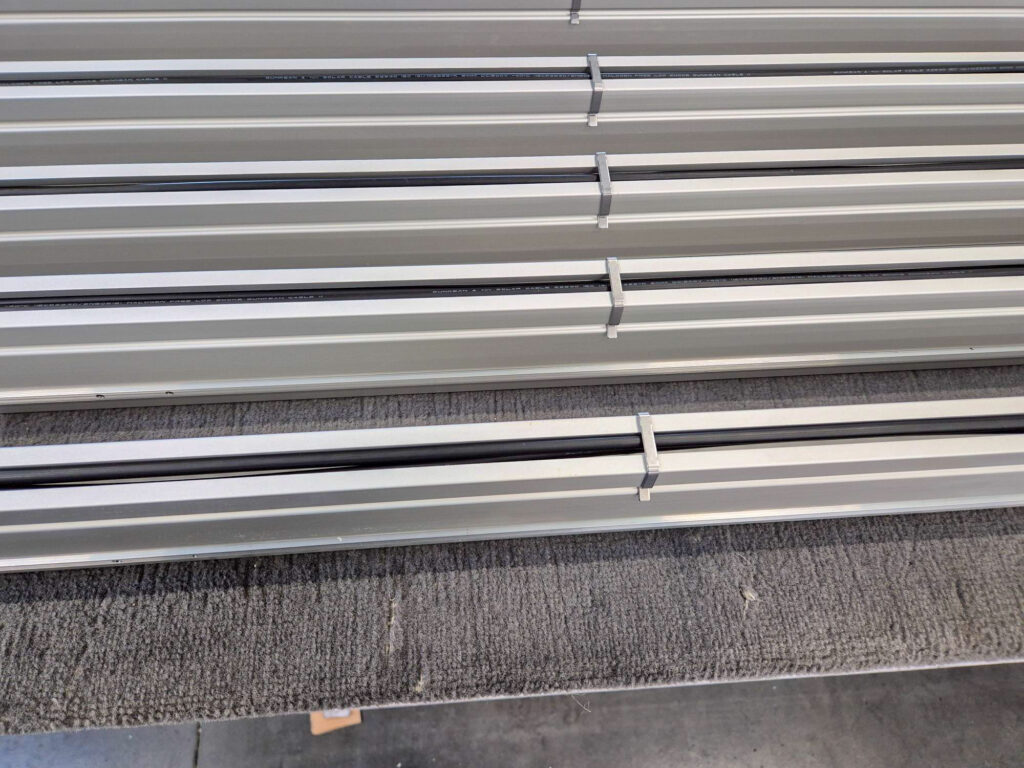
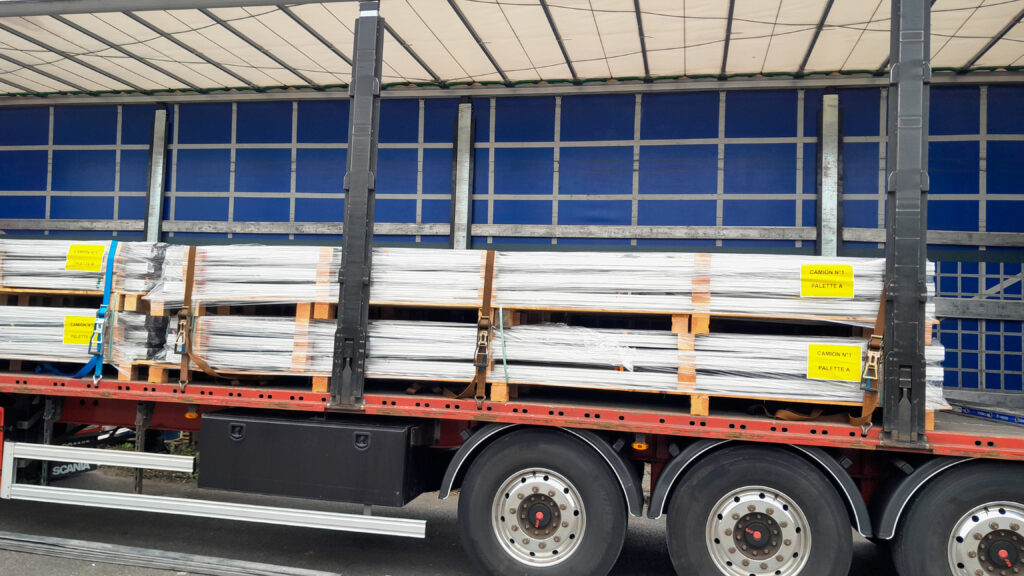
SA2M usine et assemble les rails de guidage en profilés aluminium qui orientent ces panneaux solaires. Les rails sont usinés, assemblés et équipés en atelier, puis livrés sur palettes repérées, prêts à poser sur le chantier. Ils équipent la plus grande installation solaire en serre au monde, près de Zurich : 2 000 modules solaires sur un hectare.
Découvrez notre savoir-faire en mécano-soudure aluminium et notre technologie de soudage FSW. Si votre projet commence par l'usinage, lisez aussi notre article « Usinage aluminium 3, 4 ou 5 axes : quelle machine pour quelle pièce ? ».
Les profilés aluminium s'assemblent par boulonnage, rivetage, collage ou soudure. Le boulonnage permet le démontage, le rivetage résiste aux vibrations, le collage reste invisible et la soudure offre la plus grande résistance. Le choix dépend des efforts, de l'étanchéité recherchée et des quantités.
Pour une fixation démontable, utilisez des équerres ou des connecteurs, et des inserts filetés plutôt qu'un taraudage direct dans le profilé, qui s'use vite dans un métal tendre. Pour une fixation définitive, le rivetage ou la soudure évitent tout desserrage.
Privilégiez une visserie en inox ou en aluminium. Une vis en acier ordinaire au contact de l'aluminium favorise la corrosion galvanique, surtout en milieu humide. Une rondelle isolante ou un traitement de surface limite encore ce risque.
Oui. Le boulonnage, le rivetage, le collage, le clinchage et les connecteurs mécaniques assemblent l'aluminium sans le chauffer, donc sans déformation. Ils sont un peu moins résistants qu'une soudure mais plus faciles à mettre en œuvre ou à démonter.
Les tubes aluminium s'assemblent avec des raccords emboîtables ou des connecteurs pour les structures légères et démontables, ou par soudure TIG ou MIG pour les châssis et cadres qui doivent être rigides et durables.
Usinage, soudage, stockage et livraison : parlons de votre besoin.
Nous contacter
